

Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Bỏ qua máy mắc kẹt: Nguyên lý làm việc, chiều dài lớp và cách chọn
Trang chủ / Tin tức / Tin tức ngành / Bỏ qua máy mắc kẹt: Nguyên lý làm việc, chiều dài lớp và cách chọn
TIN TỨC


Bỏ qua máy mắc kẹt: Nguyên lý làm việc, chiều dài lớp và cách chọn
2026-10-10
Một lô cáp robot linh hoạt được khách hàng gửi lại do dây dẫn bị xoắn ở phần uốn cong phía sau đầu nối và các sợi ở đầu bị tước đã bắt đầu bung ra. Chất cách điện đã vượt qua mọi thử nghiệm về điện. Nhạc trưởng nằm không. Trong những trường hợp như thế này, việc hiệu chỉnh thường bắt đầu ở giai đoạn bện dây hơn là ở máy đùn.
Máy mắc dây bỏ qua là máy mắc dây dẫn đặt các dây riêng lẻ theo kiểu đảo chiều gián đoạn, định kỳ, theo kiểu S-Z, thay vì xoắn liên tục chạy theo một hướng. Bởi vì vòng xoắn đảo ngược theo các khoảng thời gian đã đặt, dây không bao giờ tích lũy độ xoắn được lưu trữ tương tự như cách bố trí đồng tâm thông thường tạo ra, do đó dây dẫn hoàn thiện vẫn linh hoạt và có thể dự đoán được khi nó bị uốn cong, cắt hoặc uốn.
Lựa chọn quy trình duy nhất đó thay đổi ba điều mà nhà máy cáp thực sự đo lường: bán kính uốn cong tối thiểu, độ ổn định ở đầu cắt và mức độ dây dẫn chống lại dây chuyền ép đùn ở hạ lưu. Phần tiếp theo đề cập đến cách thức hoạt động của quy trình, chi phí kiếm được từ đâu, những gì thuộc về thông số kỹ thuật mua hàng và các lỗi xuất hiện khi máy được thiết lập sai.
Máy bỏ qua sợi là gì?
Máy bện sợi bỏ qua được mô tả tốt nhất như một máy bện cộng với điều khiển đảo chiều đồng bộ: phần cứng cơ học gần với thiết bị bện dây tiêu chuẩn, trong khi bản thân kiểu xếp được tạo ra theo thời gian.
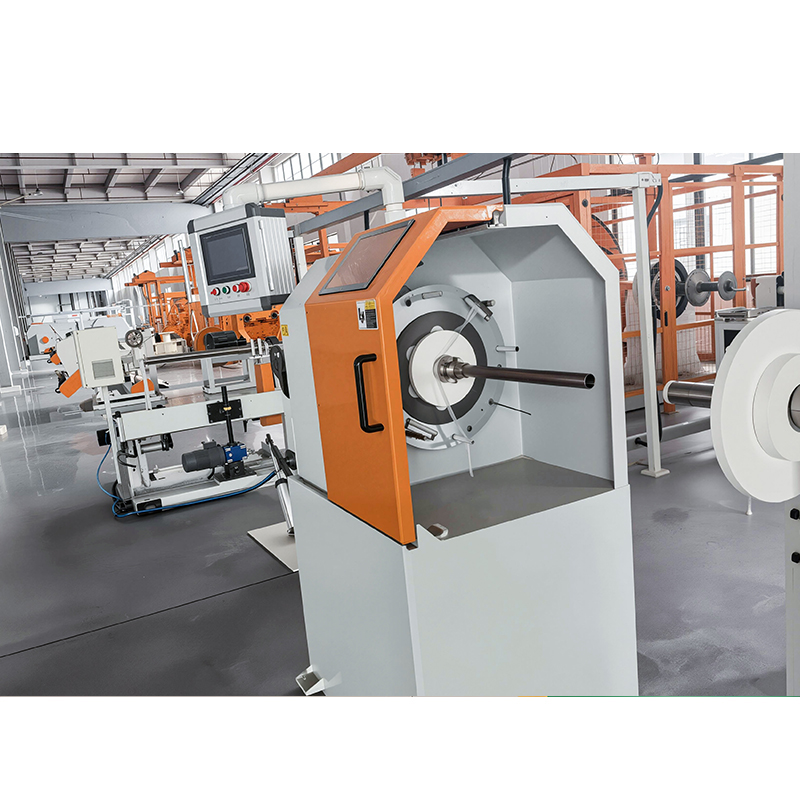
Về phía máy, bạn sẽ tìm thấy một thanh cuộn, cung quay hoặc khung quay mang các cuộn dây, một tấm định hướng hoặc khuôn tạo hình, và một cơ cấu kéo hoặc kéo. Phần khác biệt là mối quan hệ kiểm soát giữa vòng quay của mũi tàu và tốc độ nâng lên, bởi vì tỷ lệ đó xác định chiều dài lay. Xoay cung nhanh hơn ở cùng tốc độ đường và khoảng cách được rút ngắn lại; chạy dây nhanh hơn ở cùng tốc độ cung và dây kéo dài ra.
Ở chế độ bỏ qua, bộ điều khiển chạy các dây cung về phía trước theo chiều dài dây dẫn đã đặt, đảo ngược chúng để có độ dài tương đương, sau đó lặp lại. Điểm mà hướng thay đổi là điểm đảo chiều và khoảng cách của nó là cài đặt quan trọng nhất trên máy sau chiều dài bước chạy. Khoảng thời gian đảo ngược thường rơi vào khoảng từ nửa mét đến ba mét, nhưng giá trị phù hợp luôn đến từ yêu cầu về độ uốn của cáp thành phẩm chứ không phải từ hằng số máy cố định.
Một cảnh báo thực tế về thuật ngữ: các nhà cung cấp sử dụng “bỏ qua dây chuyền” một cách lỏng lẻo và một số danh mục áp dụng nó cho bất kỳ quy trình xếp chồng xen kẽ nào. Trước khi so sánh các báo giá, hãy xác nhận ba con số bằng văn bản: chiều dài bước ở mỗi hướng, khoảng thời gian đảo chiều và tốc độ mũi tàu mà máy đạt được ở tốc độ dây chuyền làm việc. các tổng quan về các loại máy bện cáp là người bạn đồng hành hữu ích nếu trước tiên bạn cần vốn từ vựng rộng hơn.
So sánh khả năng bỏ mắc kẹt với các cấu trúc dây dẫn khác
Bỏ qua việc mắc kẹt là một trong ba cách phổ biến để chế tạo dây dẫn bị mắc kẹt và đó chỉ là câu trả lời đúng cho một bộ yêu cầu cụ thể.
| Thuộc tính | Bỏ qua (S-Z) mắc kẹt | Mắc kẹt đồng tâm thực sự | Bị mắc kẹt |
| Đặt mẫu | Luân phiên S và Z theo khoảng thời gian cố định | Hướng đơn liên tục, hướng lớp đảo ngược trên mỗi lớp | Hướng đơn liên tục, không có lớp xác định |
| Chiều dài nằm điển hình | Dài hơn, đặt theo hướng cho phù hợp với bán kính uốn cong | Kiểm soát chặt chẽ và chặt chẽ từng lớp | Ngắn gọn, được coi là không quan trọng |
| Tính linh hoạt | Cao, với ít mô-men xoắn phục hồi | Trung bình | Cao, nhưng độ tròn bị ảnh hưởng |
| Hành vi cắt đứt | Các sợi giữ chặt với nhau với mức độ xoắn tối thiểu | Hơi xoắn, thường cần buộc hoặc dán | Có xu hướng bùng phát |
| Độ tròn | Tốt | Tốt nhất | Nghèo nhất |
| Tiềm năng tốc độ đường truyền | Cao, bị hạn chế bởi sự đồng bộ hóa đảo ngược | Cao, bị giới hạn bởi tốc độ cung | Cao nhất |
| sử dụng điển hình | Robot, dây kéo, hàn, cáp mềm y tế và ô tô | Cáp nguồn, cáp trên cao và điều khiển | Dây mềm và dây móc nhỏ |
Nơi các dây dẫn bị mắc kẹt kiếm được chi phí của họ
Bỏ qua việc mắc kẹt sẽ tự trả giá ở bất cứ nơi nào dây dẫn phải chịu được uốn cong nhiều lần hoặc phải được ngắt bằng tay trên hiện trường, bởi vì dây dẫn sẽ thực hiện công việc mà chất kết dính và băng dính sẽ làm.
- Cánh tay robot và cáp máy móc có khớp nối, trong đó dây dẫn bị uốn cong hàng nghìn lần trên một bán kính nhỏ.
- Cáp xích kéo (uốn cong liên tục) trong máy công cụ và hệ thống xử lý tự động.
- Cáp hàn và các dây dẫn cầm tay khác được kéo và cuộn hàng ngày.
- Dây dẫn của ô tô và bộ dây năng lượng mới, bao gồm các cụm thanh cái bằng đồng và nhôm bị đứt và uốn cong trong quá trình lắp ráp.
- Các thiết bị y tế và thiết bị dẫn đến việc đầu bị tước phải luôn gọn gàng mà không cần lồng thêm.
Bỏ qua việc mắc kẹt không phải là phổ biến. Dây dẫn dữ liệu tần số cao cần được bố trí chặt chẽ, ổn định để giữ chiều dài và trở kháng điện của nó, đồng thời các dây dẫn điện và dây dẫn trên không phụ thuộc vào sự cân bằng cơ học mà các lớp đồng tâm thực sự cung cấp. Khi khách hàng chỉ định trở kháng đặc tính ổn định, cách bố trí thông thường thường là câu trả lời tốt hơn.
Năm thông số quyết định liệu Skip Stranding có hoạt động hay không
Năm cài đặt sẽ kiểm soát kết quả và việc điều chỉnh bất kỳ cài đặt nào trong số chúng sẽ thay đổi các cài đặt khác.
- Đặt chiều dài theo mỗi hướng. Quá ngắn, dây dẫn bị cứng và chống uốn cong; quá dài và các sợi sẽ tách ra ở khuôn định hình. Bắt đầu từ bán kính uốn cong tối thiểu, cáp hoàn thiện phải tồn tại và hoạt động ngược lại.
- Căng thẳng thanh toán trên mỗi dây. Lực căng không đều là nguyên nhân gốc rễ phổ biến nhất dẫn đến tình trạng lồng chim. Mỗi suốt chỉ phải có độ căng như nhau và độ căng phải được đo thay vì đánh giá bằng cảm giác.
- Đồng bộ hóa đảo ngược. Điểm đảo chiều phải tiếp đất ở cùng độ dài dây dẫn trong mỗi chu kỳ. Trượt bánh, đai bị mòn và tăng tốc mạnh đều đẩy các điểm đảo chiều ra khỏi vị trí.
- Chịu lực căng và di chuyển ngang. Dây cuốn phải đủ chắc chắn để giữ cho lớp đóng kín nhưng đủ nhẹ để không làm xẹp dây dẫn. Đường truyền được thiết lập kém sẽ tạo ra các phần gợn sóng mềm chỉ xuất hiện sau khi ép đùn.
- Chất lượng dây đầu vào. Dung sai đường kính, độ hoàn thiện bề mặt và bôi trơn bản vẽ đều thể hiện trong kết quả bị mắc kẹt. Một dây chạy sạch sẽ trên một lô dây có thể lồng chim vào lô tiếp theo.
Chỉ định máy bỏ sợi: Danh sách kiểm tra của người mua
Cách nhanh nhất để so sánh báo giá là cố định dây dẫn trước và để máy theo sau, bởi vì hai máy có cùng tốc độ danh định có thể mang lại độ nhất quán về vị trí rất khác nhau trên cùng một dây dẫn.
Ghép nền tảng với dây dẫn
Máy cung đôi phù hợp với sản lượng cao hơn của các dây dẫn vừa và lớn, trong đó hai cung cân bằng lẫn nhau và cho phép quay nhanh hơn mà không bị rung. Dây buộc đôi xoắn ngược phù hợp với các công trình cần phải giãn ra một cách sạch sẽ ở đầu cắt. Máy sợi đơn đúc hẫng thường được chọn cho các lõi nhỏ hơn, thời gian chạy ngắn hơn và thay đổi sản phẩm thường xuyên.
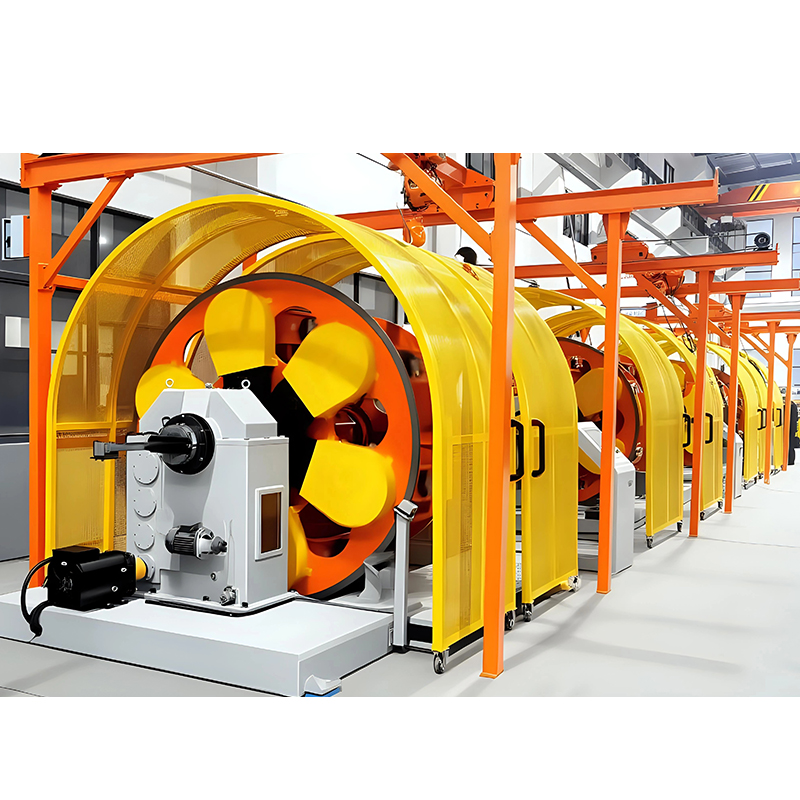
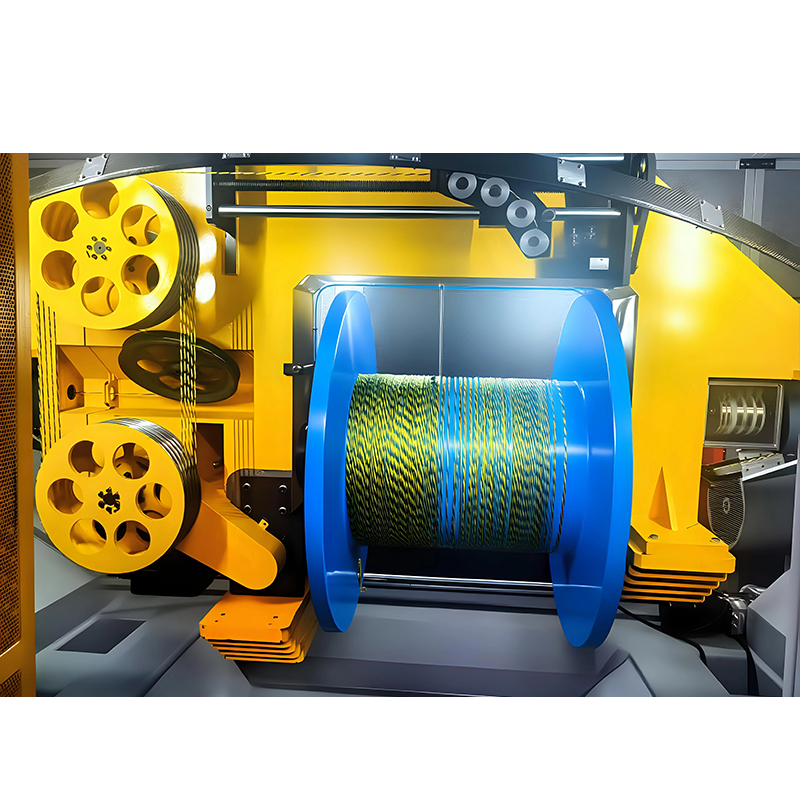 Máy bện dây cung đôi 1250 để sản xuất cáp công suất cao Thiết kế cung đôi hướng tới dây dẫn vừa và lớn; xem xét cân bằng độ căng, thông số kỹ thuật của nhà cung cấp và các ứng dụng từ cáp dữ liệu đến dây dẫn điện. Xem sản phẩm →
Hỏi từng nhà cung cấp về khoảng thời gian đảo chiều mà họ có thể giữ ở tốc độ đường mục tiêu của bạn, cộng với dung sai xung quanh tốc độ đó. Khoảng thời gian đã nêu mà không có số liệu dung sai không phải là thông số kỹ thuật.
Viết số vào RFQ
Những điều sau đây sẽ xuất hiện trong cuộc điều tra, không được thỏa thuận bằng lời nói:
- Cấu trúc dây dẫn: số sợi, đường kính dây đơn và sử dụng dây trần hay dây mạ.
- Chiều dài nằm theo từng hướng, khoảng thời gian đảo chiều và độ lệch cho phép.
- Tốc độ dòng mục tiêu và kết quả nằm ở tốc độ đó, được nhà cung cấp xác nhận bằng văn bản.
- Kích thước suốt chỉ và số lần hoàn trả vì những giới hạn này giới hạn thời gian máy chạy giữa các lần tải lại.
- Kiểm tra chấp nhận: chiều dài mẫu được kiểm tra về độ lay, độ tròn và khoảng cách đảo ngược trước khi lô hàng được chấp nhận.
Máy xoắn ngược xứng đáng có một cái nhìn riêng biệt bất cứ khi nào hành vi cắt đầu là khiếu nại của khách hàng, bởi vì đường dẫn dây được thiết kế để dây dẫn giải phóng lực xoắn dần dần thay vì tất cả cùng một lúc.
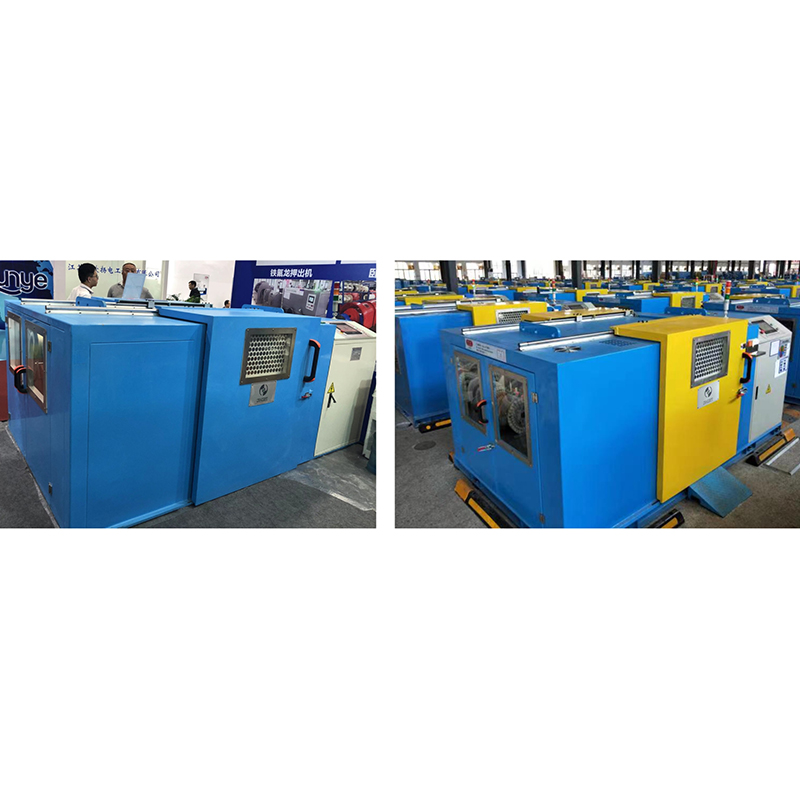
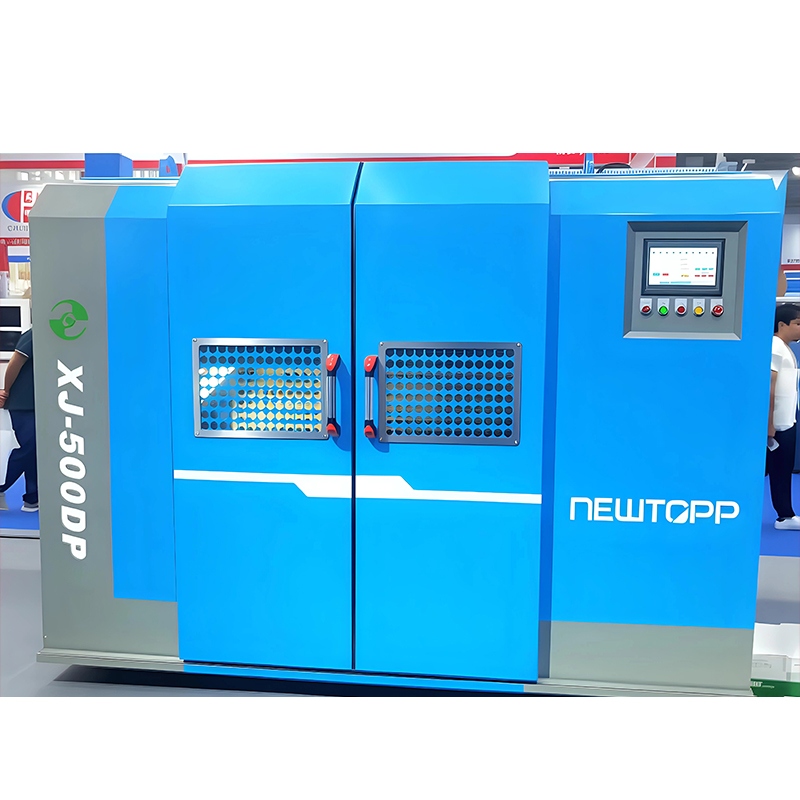 Máy mắc kẹt cặp xoắn ngang hoặc dọc Có sẵn ngang hoặc dọc; xoắn ngược trước khi xoắn cặp giúp giảm hư hỏng cho cáp Cat-5e/6/6A, HDMI 2.1 và cáp dữ liệu tốc độ cao. Xem sản phẩm →
Đối với các lõi nhỏ hơn và các nhà máy thay đổi sản phẩm vài lần một tuần, giàn máy sợi đơn thường mang lại lợi nhuận tốt hơn so với máy cung đôi tốc độ cao nhưng không đủ tải.
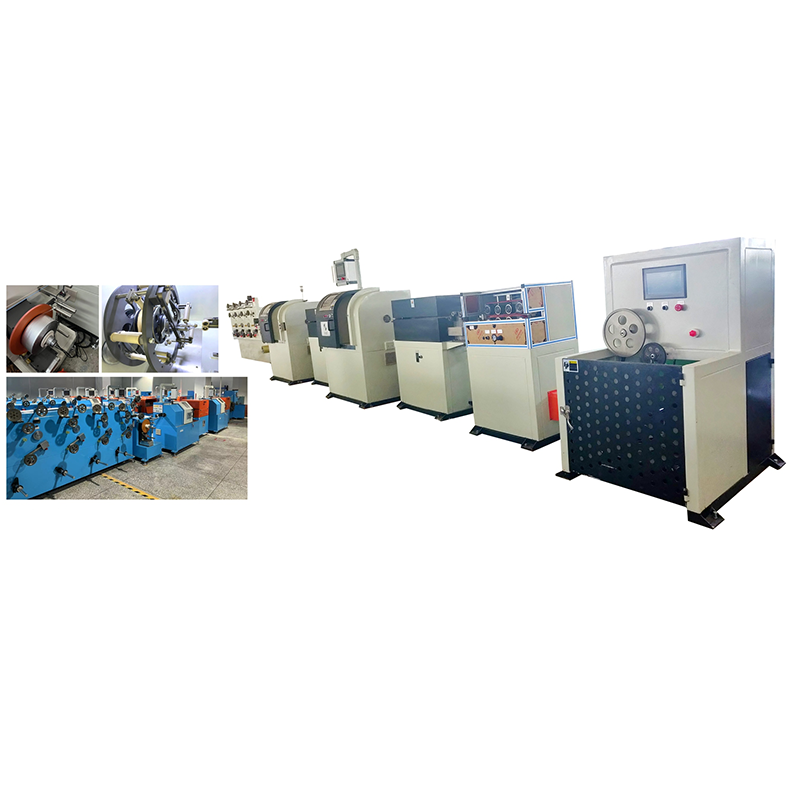
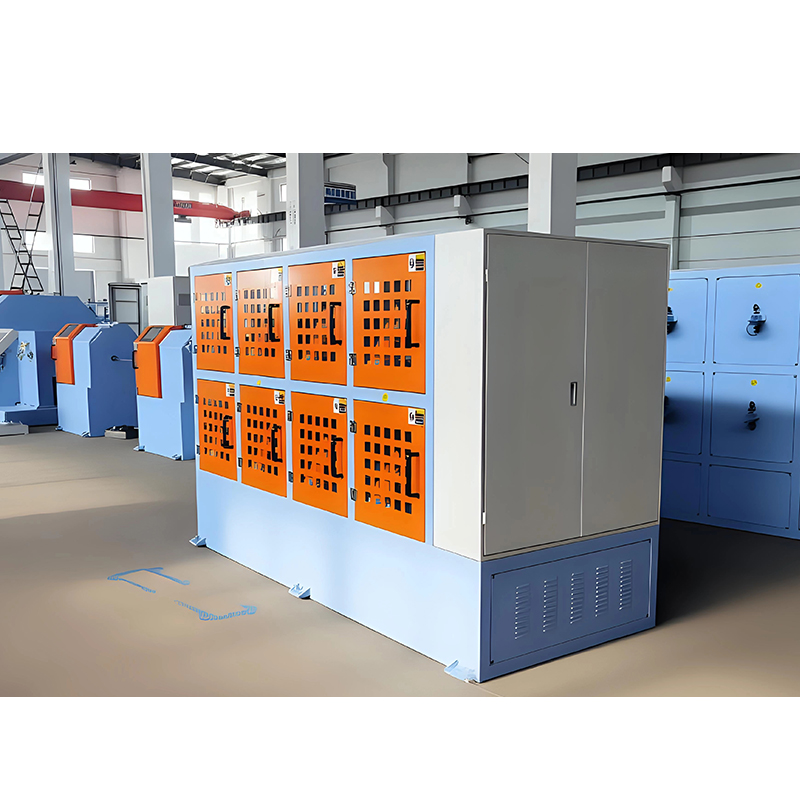 Máy bện đơn loại Cantilever cho sản xuất lõi nhỏ Phù hợp với lõi nhỏ hơn và thay đổi sản phẩm thường xuyên; kiểm tra độ ổn định của lực căng, điều khiển bước PLC và thiết lập di chuyển ngang để phát hiện các vấn đề bị đứt dây. Xem sản phẩm →
Những khiếm khuyết điển hình và nguyên nhân thực sự gây ra chúng
Gần như mọi vấn đề về đứt dây đều bắt nguồn từ lực căng, sự đồng bộ hóa hoặc dụng cụ thay vì bản thân thiết kế dây dẫn.
| khiếm khuyết | Có khả năng gây ra | Những gì cần thay đổi |
| Lồng chim hoặc dây loe ở khuôn | Độ căng thanh toán không đồng đều hoặc thấp, lỗ khuôn quá khổ | Cân bằng độ căng, thay đổi kích thước khuôn định hình |
| Dây dẫn lỏng lẻo, gợn sóng | Lực căng dây quá thấp, thời gian đảo chiều trôi theo tốc độ dây | Tăng cường độ căng thẳng, xác minh lại đồng bộ hóa |
| Khoảng cách đảo ngược không đồng đều | Trượt bánh, tăng tốc quá mức khi lùi xe | Hiệu chỉnh lại ổ đĩa, làm dịu đoạn đường tăng tốc |
| Dây bị đứt | Sức căng vượt quá giới hạn của dây, dẫn hướng bằng gốm bị mòn | Giảm độ căng, thay thanh dẫn hướng và kiểm tra đường dẫn dây |
| Dây dẫn ngoài vòng | Đường kính dây không khớp, suốt chỉ không đều | Kiểm tra dung sai dây đến, xem xét tải suốt chỉ |
| Kinking sau khi thử nghiệm uốn | Nằm quá ngắn so với bán kính uốn cong cần thiết | Kéo dài thời gian nằm và mở rộng khoảng thời gian đảo chiều |
Câu hỏi thường gặp
Sự khác biệt giữa bỏ qua mắc kẹt và mắc kẹt theo nhóm là gì?
Bỏ qua sợi dây sẽ đảo ngược hướng nằm trong các khoảng thời gian đã đặt, trong khi sợi dây bó xoắn liên tục theo một hướng mà không có lớp xác định. Bỏ qua việc mắc dây giữ các đầu đã cắt lại với nhau và giữ cho dây dẫn tròn; dây dẫn bó lại được sản xuất nhanh hơn và dễ bị loe khi cắt.
Chiều dài dây cáp của robot bị mắc kẹt nên sử dụng là bao nhiêu?
Không có số phổ quát. Làm việc từ bán kính uốn cong nhỏ nhất mà cáp phải tồn tại, sau đó đặt vị trí dài nhất vẫn giữ dây dẫn đóng ở khuôn định hình. Khoảng cách quá ngắn là nguyên nhân thường gặp khiến dây dẫn của robot bị cứng và bị xoắn.
Máy buộc dây cung đôi tiêu chuẩn có thể tạo ra bước nhảy dây không?
Chỉ khi hệ thống truyền động và điều khiển có thể đảo chiều cung một cách chính xác và lặp lại ở tốc độ sản xuất. Nhiều máy có thể xoay cả hai chiều, nhưng ít máy có khoảng thời gian đảo ngược trong phạm vi dung sai chặt chẽ trong khi quá trình cuốn lên tiếp tục kéo.
Bỏ qua việc mắc kẹt có phù hợp với dây dẫn nhôm không?
Có, với điều kiện là lực căng được đặt ra cho nhôm thay vì đồng. Dây nhôm mềm hơn và nhạy cảm hơn với sự mài mòn dẫn hướng, do đó độ căng hoàn thiện và bề mặt tiếp xúc bằng gốm cần được xem xét trước khi điều chỉnh cài đặt vị trí.
Làm cách nào để kiểm tra tính nhất quán đảo ngược mà không ngừng sản xuất?
Lấy chiều dài mẫu, đánh dấu các điểm đảo chiều dọc theo nó và đo khoảng cách. Lặp lại việc kiểm tra các mẫu được lấy khi bắt đầu và kết thúc ca làm việc. Sự trôi dạt giữa hai mẫu có nghĩa là ổ đĩa bị mất vị trí khi máy nóng lên.
Quyết định phụ thuộc vào cách sử dụng cáp chứ không phải kiểu bố trí nào hiện đại hơn. Nếu dây dẫn của bạn bị uốn cong nhiều lần, bị cắt và kết thúc bằng tay hoặc bị kéo lê trên sàn cửa hàng, hãy đặt chiều dài dây và khoảng thời gian đảo ngược trong thông số mua hàng ngay bên cạnh số sợi và đường kính dây. Xây dựng máy móc chính xác Newtopp Giang Tô thiết bị mắc kẹt, ép đùn và dán băng đối với chính xác các loại dây dẫn này, do đó, thông số kỹ thuật bố trí và máy tạo ra nó có thể khớp với nhau trong một cuộc trò chuyện thay vì ba cuộc trò chuyện.
-
Phone
Address
5
Bản quyền © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Mọi quyền được bảo lưu. Wire & Cable Equipment Manufacturer
Nhà máy sản xuất thiết bị phụ trợ cáp Robot
