

Tin tức ngành
TIN TỨC


Máy làm cáp quang: Yếu tố cần thiết trong sản xuất chính xác
2026-08-06
Tại sao sản xuất cáp quang cần dây chuyền thiết bị chuyên dụng
Bạn không thể xây dựng mạng cáp quang đáng tin cậy bằng cách sử dụng các máy được thiết kế cho cáp nguồn đồng tiêu chuẩn. Lý do cốt lõi là bản chất vật lý của sợi thủy tinh. Một sợi quang tiêu chuẩn có đường kính vỏ bọc chỉ 125µm, nhỏ hơn sợi tóc người. Trong khi dây dẫn bằng đồng có thể chịu được lực kéo đáng kể và mài mòn bề mặt nhỏ trong quá trình xoắn, sợi thủy tinh sẽ bị đứt hoặc phát triển các vết nứt vi mô dẫn đến mất tín hiệu nghiêm trọng, được gọi là suy giảm.
Sự mong manh này buộc phải có một triết lý thiết kế hoàn toàn khác trên dây chuyền sản xuất. Một máy làm cáp quang phải ưu tiên hai yếu tố hơn hết: kiểm soát độ căng dưới Newton và quản lý bán kính uốn động. Trong sản xuất cáp đồng, bạn có thể chấp nhận độ căng dao động vài kg. Trong lớp phủ hoặc sợi quang thứ cấp, hệ thống kiểm soát độ căng của bạn phải duy trì lực kéo ổn định thường dưới 1 Newton. Bất kỳ hiện tượng giật đột ngột nào—do dây đai bị mòn ở nắp capstan hoặc do sự hoàn trả không đồng bộ—sẽ ngay lập tức được ghi nhận là "lỗi điểm" trên máy đo phản xạ miền thời gian quang học (OTDR).
Cấu trúc của cáp cũng quyết định loại máy. Cáp ống lỏng yêu cầu máy bện SZ có khả năng quản lý độ dài sợi quang (EFL) chính xác. EFL này, thường được kiểm soát trong khoảng từ 0,1% đến 0,3%, đảm bảo rằng khi cáp hoàn thiện giãn ra trong quá trình lắp đặt trong điều kiện đóng băng, sợi thủy tinh sẽ nổi trong ống chứa đầy gel và không bị căng. Ngược lại, thiết kế ống trung tâm đặt các sợi vào một ống lõi đơn, đặt ra yêu cầu cao hơn về khả năng đùn vỏ bọc của dây chuyền bọc mà không làm nát chồng ruy băng. Việc sử dụng dây khung cứng không xoắn ngược trên thiết kế ống lỏng sẽ làm xoắn các ống mỏng manh, gây ra các xung suy giảm khó lường. Thiết bị cáp quang chuyên dụng không phải là thứ xa xỉ; yêu cầu phải đạt mức trần suy giảm 0,35 dB/km.
Các loại máy lõi trong dây chuyền sản xuất cáp quang
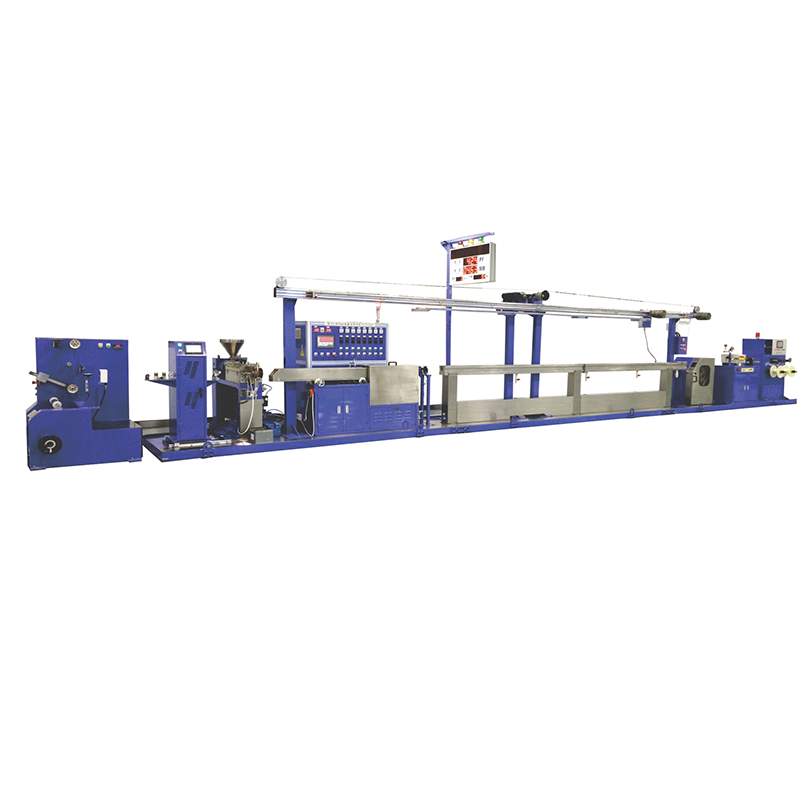
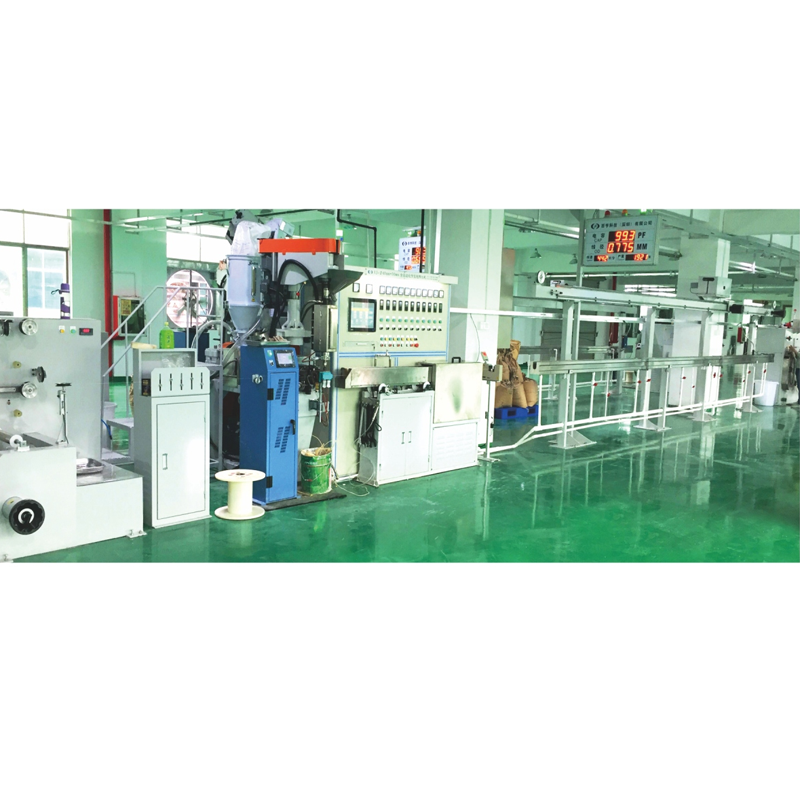
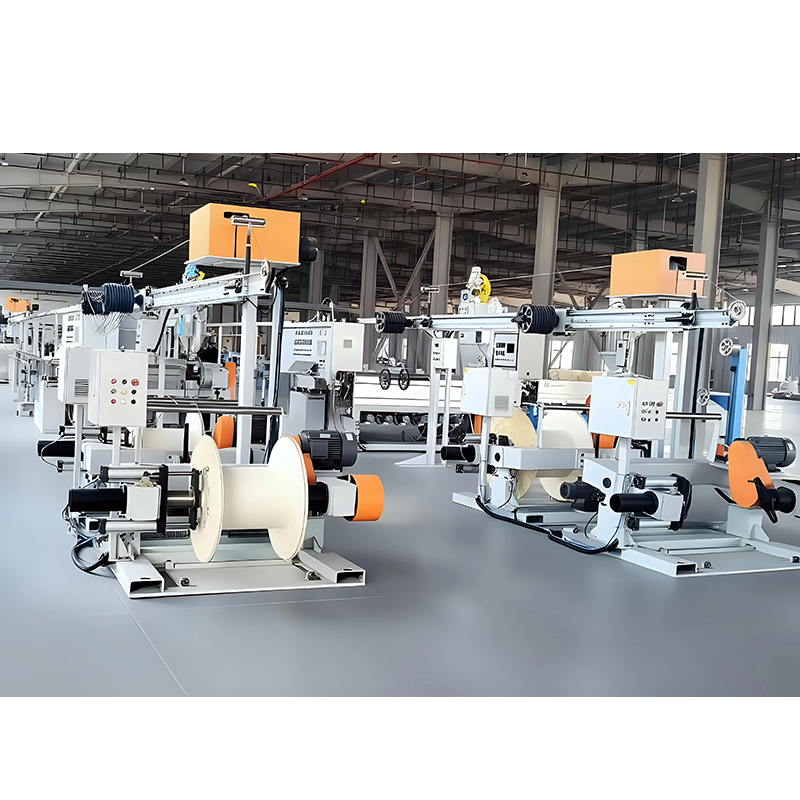
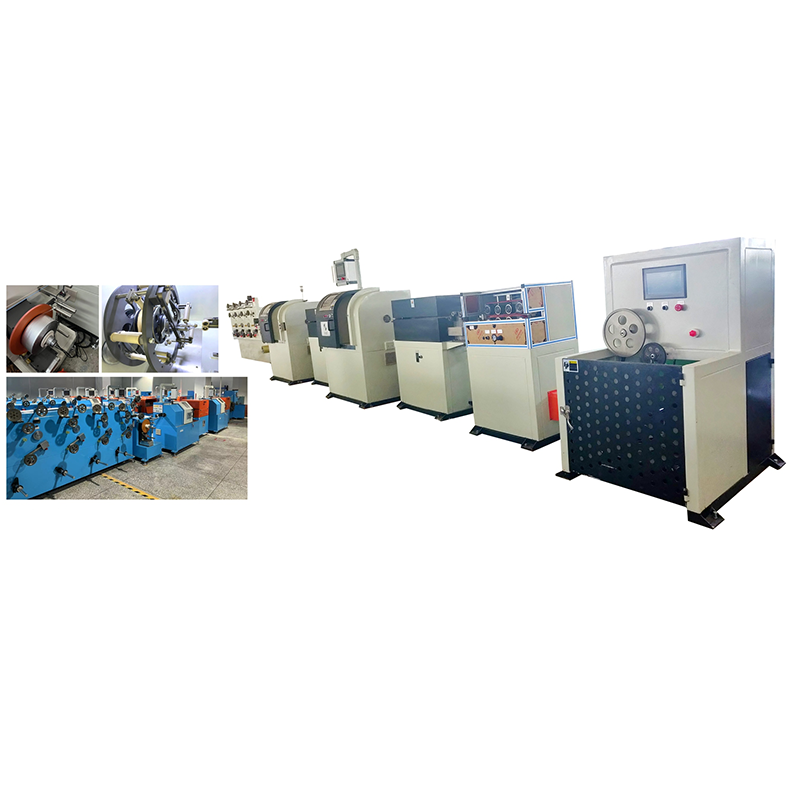
Lập bản đồ hành trình của sợi thủy tinh tới cáp ngoài trời chắc chắn cho thấy một chuỗi các trạm chuyên dụng tuần tự. Trong khi quá trình tạo phôi và tháp kéo ngược dòng tạo ra sợi trần, dây chuyền sản xuất cáp bắt đầu từ nơi các cuộn sợi thành phẩm được nạp vào. Hiểu trình tự này cho phép bạn xác định các điểm nghẽn cổ chai và xác minh rằng cấu hình đề xuất đã hoàn tất.
Quy trình làm việc tiêu chuẩn di chuyển qua bốn vùng riêng biệt:
- Màu sợi và đệm: Máy tô màu tốc độ cao áp dụng lớp mực được xử lý bằng tia cực tím ổn định để nhận dạng. Đối với cáp trong nhà có đệm chặt, máy ép đùn đệm chặt sẽ phủ một lớp nhựa nhiệt dẻo dày trực tiếp lên lớp bọc quang học.
- Hình thành ruy băng: Đối với cáp có số lượng sợi cao, máy tạo dải băng liên kết 4, 6 hoặc 12 sợi cạnh nhau bằng ma trận UV-acrylate. Điều này tạo ra một chồng ruy băng phẳng, tối đa hóa mật độ sợi trong ống lõi nhỏ.
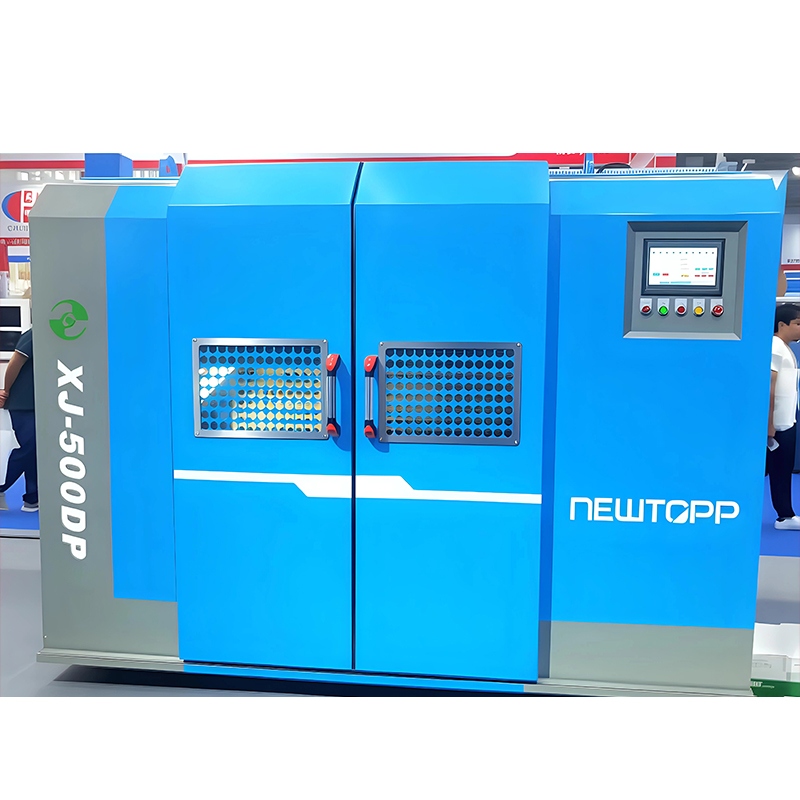
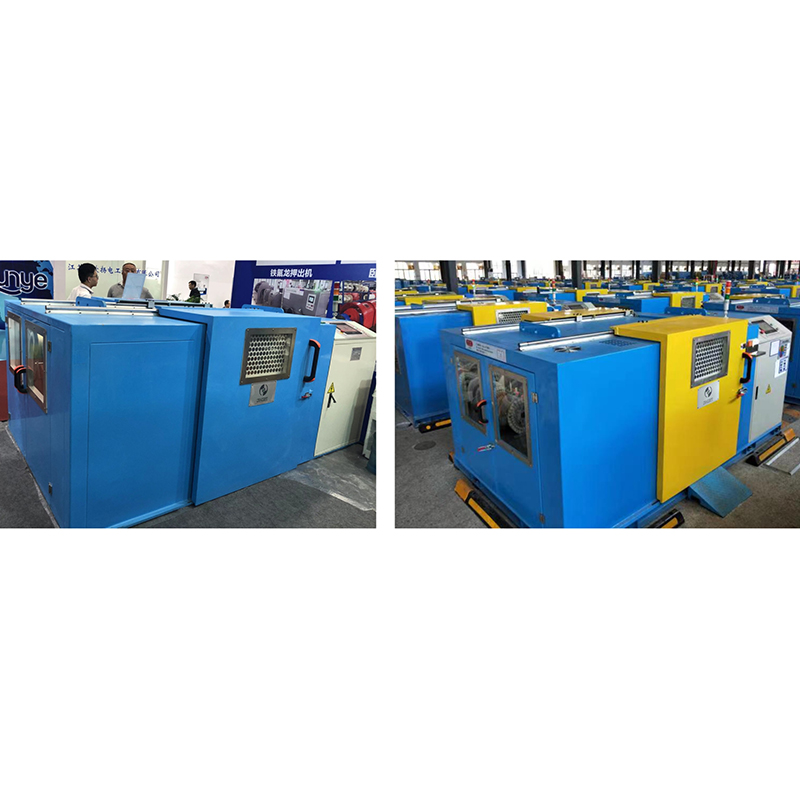
- Mắc kẹt và dán lõi: Đây là giai đoạn kiến trúc trung tâm. Máy bện SZ dao động các ống rời xung quanh bộ phận chịu lực trung tâm, tạo ra mô hình xoắn ốc. Ngay sau đó, máy dán sẽ quấn lõi bằng băng chặn nước và sợi liên kết polyester để giữ hình dạng.
- Vỏ bọc bên trong và bên ngoài: Rào cản cuối cùng. Lớp bọc bên trong bằng nylon hoặc polyetylen được ép đùn, sử dụng các bộ phận có độ bền bằng sợi aramid và lớp bọc ngoài bằng polyetylen dày cuối cùng—thường là polyetylen mật độ cao (HDPE) hoặc polyetylen mật độ trung bình (MDPE)—hoàn thiện gói sản phẩm chắc chắn.
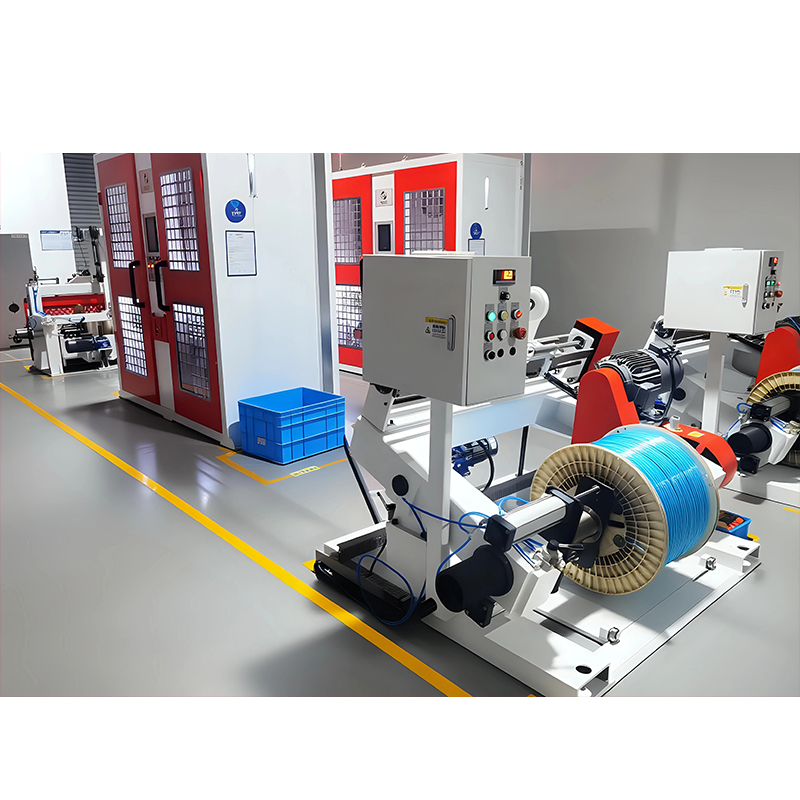
Mỗi lần chuyển đổi giữa các máy này đều yêu cầu một bộ tích lũy nhiều vũ công. Bộ tích lũy hoạt động như một bộ đệm động, cho phép dây bện chạy liên tục trong khi người vận hành dây bọc bọc nối một miếng băng mới hoặc thay thế một cuộn băng. Nếu không quản lý cẩn thận những chuyển đổi này, tốc độ đường truyền sẽ giảm xuống tốc độ vận hành thủ công chậm nhất.
Giai đoạn mắc kẹt và đi cáp SZ: Trọng tâm của việc chế tạo cáp quang
Việc mắc kẹt cáp quang khác với việc mắc kẹt cặp đồng viễn thông vì quá trình này dao động chứ không phải quay liên tục. Nếu bạn chưa quen với thuật ngữ này, hướng dẫn toàn diện về máy bện cáp giúp thiết lập những điều cơ bản, nhưng mắc kẹt SZ là nền tảng của thiết kế quang học ống lỏng. Thay vì thanh toán luân phiên đòi hỏi các vòng trượt lớn, các ống đệm sợi được nạp từ các cuộn cố định. Các đĩa dẫn hướng dao động theo chiều kim đồng hồ và ngược chiều kim đồng hồ ở các bước xác định trước, thường là từ 60 đến 300mm, đặt các ống vào các rãnh xoắn ốc của bộ phận chịu lực.
Tiêu chí lựa chọn của bạn ở đây phải tập trung vào việc loại bỏ hiện tượng xoắn ngược. A máy mắc kẹt kiểu hành tinh cho lõi cáp quang đạt được điều này thông qua việc truyền động đồng bộ giúp loại bỏ hiện tượng xoắn trên từng phần tử. Trong đơn vị hành tinh SZ, các ống quay quanh trục của chính chúng để song song với sàn máy, đảm bảo không tạo ra chuyển động xoắn trong chính ống. Điều này giúp 12 sợi bên trong không bị bó lại thành khối chịu ứng suất. Máy phải cho phép bạn kiểm soát độ dài vượt quá của sợi (EFL) thông qua chênh lệch tốc độ giới hạn chính xác trong khu vực tấm xếp. Độ lệch chỉ 0,1% trong EFL có thể làm thay đổi cửa sổ ổn định nhiệt độ của cáp thêm 30°C, gây ra sự suy giảm lớn ở nhiệt độ thấp.
Điều quan trọng không kém là sự căng thẳng. Nếu một động cơ hoàn vốn vượt quá mô-men xoắn của nó khi khởi động, lực nảy sẽ làm rung sợi 125µm kèm theo sóng xung kích, gây ra hiện tượng uốn cong vi mô. Dây bện chất lượng cao sử dụng vũ điệu căng vòng kín với phản hồi laser-micromet. Các hệ thống này loại bỏ nhiễu loạn trong vòng micro giây, duy trì hình học nằm không đổi ngay cả khi đường tăng tốc từ 0 đến 60 mét mỗi phút trong vài giây. Đối với các hoạt động có khối lượng nhỏ hơn yêu cầu ghép nối chính xác, bộ song sinh cặp xoắn ngược đảm bảo rằng các cặp dữ liệu vẫn song song hoàn hảo mà không có ứng suất xoắn ốc làm giảm băng thông trong cáp thả được kết nối trước.
Chọn đúng loại máy dán băng keo để bảo vệ lõi cáp quang
Khu vực ngay sau tàu SZ là một chiến trường ngăn chặn. Các ống dao động muốn tách ra. Việc chặn nước là bắt buộc về mặt pháp lý đối với cáp ngoài trời để ngăn chặn sự di chuyển của nước theo chiều dọc bên trong ống dẫn. Đây là lĩnh vực ghi âm chính xác tốc độ cao.
Bạn phải lựa chọn giữa việc dán băng keo theo chiều dọc và quấn sợi xoắn theo chiều dọc. Băng không dệt có khả năng trương nở trong nước thường được nạp theo chiều dọc với lớp chồng lên nhau, tạo thành một chiếc tất bao quanh lõi. A Máy dán băng servo CNC để bọc nhiều lớp xử lý giai đoạn tiếp theo, dán băng dính polyester bằng kỹ thuật đan xen hoặc xếp chồng lên nhau. Số liệu quan trọng ở đây là tính nhất quán của lớp phủ. Nếu lớp phủ băng cố định là 15%, hệ thống phanh cơ học có thể dao động trong khoảng từ 5% đến 25% khi ống cuộn thanh hồi trống và quán tính quay giảm xuống. Điều này làm cho lõi lỏng lẻo.
Máy dán băng CNC được điều khiển bằng servo sẽ tính toán đường kính giảm dần của ống chỉ trong thời gian thực, điều chỉnh mô-men xoắn của động cơ để giữ độ căng tuyến tính. Điều này rất quan trọng đối với hiệu suất chặn nước. Nếu băng quá lỏng, các rãnh nước sẽ hình thành trong các nếp gấp. Nếu quá chặt, băng sẽ cắn vào các ống đệm, nén chúng và gây ra hiện tượng căng sợi. Đầu băng cũng phải chạy đồng bộ hoàn hảo với tốc độ đường truyền tuyến tính. Độ trễ tính bằng mili giây gây ra một chùm xoắn mà cuối cùng sẽ xuyên qua lớp vỏ bên trong. Đối với cáp mật độ cao, đầu băng hai lớp sẽ bọc một lớp xoắn ngược, khóa lớp đầu tiên vào đúng vị trí và tạo ra một lõi cứng tròn, tròn hoàn hảo sẵn sàng để bọc ngoài.
Vỏ bọc và vỏ bọc: Bảo vệ cuối cùng cho cáp quang
Giai đoạn bọc ngoài biến lõi được bọc băng mỏng thành sản phẩm chìm, chống tia cực tím. Dây chuyền ép đùn cáp điện tiêu chuẩn thiếu khả năng kiểm soát trọng lực và bù độ co ngót cần thiết ở đây. Để có cái nhìn sâu hơn về cơ học chính xác có liên quan, phần tổng quan này về giải thích thiết bị đùn cáp chính xác phá vỡ các thành phần quan trọng. Khi bạn chuyển sang cáp quang, bạn cần có một thiết bị chuyên dụng dây chuyền ép đùn vỏ bọc cáp để bảo vệ cuối cùng với những sửa đổi cụ thể.
Sự khác biệt chính là quản lý độ co ngót sau ép đùn. HDPE co lại đáng kể khi nó nguội đi từ 220°C đến nhiệt độ phòng xung quanh. Nếu lớp vỏ co lại nhanh hơn lõi, nó sẽ nén các ống sợi, gây ra sự suy giảm đột biến lớn gọi là "suy giảm co lại". Để chống lại điều này, đường dây phải được cấu hình bằng hệ thống kiểm soát độ dài vượt quá sợi quang trước đầu chữ thập. Một nhóm vũ công nạp trước lõi với tốc độ nhanh hơn một chút so với khoản thanh toán. Đồng thời, máng làm mát sử dụng các vùng nhiệt độ được phân chia, bắt đầu bằng nước ấm ở 60°C để ủ nhựa, giảm dần đến 20°C. Một giọt nước lạnh qua một máng sẽ tác động lên nhựa, tạo ra các cấu trúc tinh thể vô định hình co lại một cách khó lường trên hiện trường.
Kiểm soát độ dày của tường là một nhu cầu cụ thể khác về quang học. Áo khoác lệch tâm tạo ra trục uốn ưu đãi. Khi người thợ làm xoắn cáp trong quá trình lắp đặt, một bức tường mỏng sẽ đè bộ phận chịu lực lên các sợi. Crosshead định tâm ba trục với vòng điều khiển định tâm nóng đảm bảo độ đồng tâm trên 95%. Việc kiểm soát nhiệt độ của vùng thùng trên máy đùn phải giữ trong phạm vi ±1°C. Nhiệt độ vượt mức làm suy giảm các hợp chất không halogen (LSZH) ít khói thường được sử dụng trong cáp nâng trong nhà, tạo ra các hạt than làm phân tán ánh sáng và gây ra khuyết tật mura trên bề mặt áo khoác. Máy in phun mực dập nóng cuối cùng in vạch đồng hồ ở tốc độ nhanh, hoàn thiện gói sản phẩm chắc chắn.
Cách cấu hình dây chuyền máy làm cáp quang cho nhà máy của bạn
Định cấu hình một đường là một bài tập để loại bỏ sự không khớp. Mục tiêu của bạn là ngăn chặn máy nhanh nhất kéo máy chậm nhất đến điểm dừng. Bạn bắt đầu bằng cách chỉ định sản phẩm cốt lõi của mình: cáp ống lỏng cho đường trục liên thành phố, cáp siêu nhỏ dạng ống trung tâm để đóng gói ống dẫn hoặc cáp thả dẹt cho FTTx (Fiber To The Home). Dây chuyền ống lỏng cần có dây bện SZ, dây buộc băng kép và dây chuyền bọc nhựa HDPE dày với máy chủ trợ động sợi aramid. Đường ống trung tâm giúp đơn giản hóa các sợi dây ra khỏi hình ảnh, nhưng đòi hỏi một đầu chữ thập đùn phức tạp hơn nhiều, có khả năng đùn ra trên một chồng ruy băng rung mà không làm tan chảy ma trận.
Sự ngang bằng về tốc độ đường truyền là cái bẫy mà mọi nhà đầu tư mới đều mắc phải. Một máy tô màu hiện đại có thể chạy với tốc độ 2.500 m/phút. Dây buộc SZ của bạn có thể đạt tốc độ tối đa 100 m/phút. Bạn không thể cấp nguồn cho máy 2.500 m/phút với đầu ra của bộ tích lũy một mét. Bạn phải xác định tốc độ đường truyền hiệu quả mục tiêu, thường là 80 đến 160 mét mỗi phút đối với nhà máy có công suất trung bình và chỉ định tất cả các bộ tích lũy xuôi dòng để cung cấp ít nhất 180 giây bộ đệm ở tốc độ đó. Điều này cho phép người vận hành thay đổi nguyên liệu thô mà không làm gián đoạn toàn bộ dây chuyền. Bạn cũng không thể bỏ qua cơ sở hạ tầng tiện ích: điểm sương khí nén cần thiết cho bộ căng khí nén là -40°C. Một hệ thống không khí tiêu chuẩn tại xưởng có hơi nước sẽ thu giữ các bộ điều chỉnh độ chính xác trong vòng một tuần. Cấu hình xuất xưởng của bạn phải liệt kê máy móc, cầu nối và các tiện ích như một khoản nợ hệ thống, không được tách rời các suy nghĩ sau.
Thiết bị kiểm soát chất lượng và kiểm tra trong sản xuất cáp quang
Những khiếm khuyết vô hình tích tụ âm thầm trong cáp quang. Vào thời điểm bạn tìm thấy chúng trong bài kiểm tra OTDR cuộn cuối cùng, bạn có thể đã đóng gói 5 km phế liệu vào một chiếc trống gỗ. Kiểm soát chất lượng trực tuyến trong quá trình là không thể thương lượng và thuộc về từng giai đoạn máy chính.
Bạn cần ba hệ thống gác cổng: micromet laser, máy dò cổ khối và máy ghi độ căng phân tán. Một micromet laser được đặt ngay sau vít ép đùn đệm chặt ngay lập tức đánh dấu độ lệch đường kính 5µm, biểu thị sự tăng vọt của vít. Một máy dò vón cục trong máng làm mát sẽ phát hiện các khoảng trống bên trong áo khoác—các túi gel không tan chảy sẽ làm nát sợi dưới sương giá. Tuy nhiên, điều quan trọng nhất là hệ thống truy xuất nguồn gốc căng thẳng. Bằng cách ghi lại độ căng hoàn trả từ mỗi suốt chỉ sợi đi vào lồng SZ, bạn có thể xác định rằng mức suy giảm tăng đột biến trên trống 4 bắt nguồn từ ổ trục dính trên vị trí sợi 4B ở km 1,2. Nếu không có khả năng truy xuất nguồn gốc này, bạn sẽ ngừng hoạt động dây chuyền trong nhiều ngày để thay thế vòng bi một cách bừa bãi.
Ở lần kiểm tra cuối cùng, máy kiểm tra khuyết tật bề mặt dựa trên tia laser sẽ quay quanh vỏ bọc ở góc 360 độ, xác định theo thuật toán các lỗ kim, vòng co ngót và dải đo trước khi lực căng cuộn quấn chúng vào trống cáp. Các hệ thống này loại bỏ các khuyết tật trong vòng hàng chục micro giây, đánh dấu lớp vỏ để cắt bỏ thủ công sau này. Đầu dò RTD (Đầu dò nhiệt độ điện trở) trong bơm tan chảy đảm bảo không có vùng thùng nào bị trôi quá một độ, ngăn chặn sự nhiễm bẩn gel thầm lặng làm tán xạ ánh sáng và làm tăng giá trị sàn suy giảm trên toàn bộ lô sản xuất.
Xây dựng dây chuyền sản xuất cáp quang đáng tin cậy với đối tác thiết bị phù hợp
Các thông số kỹ thuật trên giấy của máy có ý nghĩa rất ít nếu nhà cung cấp không thể tích hợp toàn bộ dòng. Dây SZ 100 m/phút được nối với dây bọc ngoài thông qua một vũ công được điều chỉnh kém sẽ trở thành dây 40 m/phút. Giá trị thực sự của khoản đầu tư của bạn vào kỹ thuật giao diện và hỗ trợ khởi động quy trình. Bạn cần một đối tác có đội ngũ kỹ thuật phụ trách các khối chính của chuỗi cáp quang: bện, dán băng và ép đùn. Một nhà cung cấp chỉ chế tạo máy mắc kẹt sẽ đổ lỗi cho máy đùn về sự biến động nằm và ngược lại. Một nhóm có năng lực theo chiều dọc giải quyết được vấn đề từ khâu thanh toán đến khâu thu hồi, điều chỉnh toàn bộ vòng lặp PID sao cho trục máy kéo ép đùn thì thầm với lồng SZ thay vì kéo nó.
DNA sản xuất của một nhà chế tạo thiết bị chính xác, chẳng hạn như Nhà sản xuất máy móc cáp chính xác Newtopp Giang Tô , được xây dựng dựa trên việc cung cấp các giải pháp trong đó dung sai cơ học của hộp số hoặc khả năng cách ly nhiệt của vùng thùng chuyển trực tiếp thành tỷ lệ phần trăm năng suất sản xuất. Bạn không chỉ mua thép và động cơ. Bạn đang mua sự đảm bảo rằng chiều dài vượt quá của sợi vẫn nằm trong khoảng từ 0,2 đến 0,5 mỗi mil sau khi ngâm nhiệt một ca và độ đồng tâm của áo khoác giữ ở tốc độ đường cao nhất. Khi dự án chìa khóa trao tay được bàn giao, kỹ thuật viên của bạn nên biết chính xác nên xoay thông số nào khi độ ẩm thay đổi theo mùa làm thay đổi hệ số ma sát của băng chặn nước. Đây là sự khác biệt giữa máy chiếm không gian sàn và máy vận chuyển cáp chấp nhận được.
-
Phone
Address
5
Bản quyền © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Mọi quyền được bảo lưu. Wire & Cable Equipment Manufacturer
Nhà máy sản xuất thiết bị phụ trợ cáp Robot
