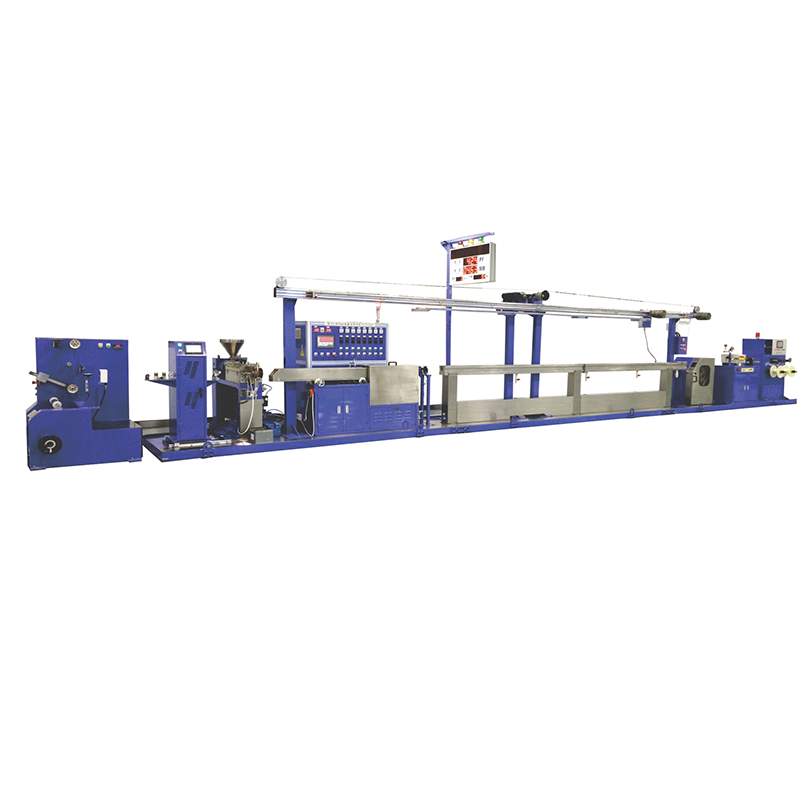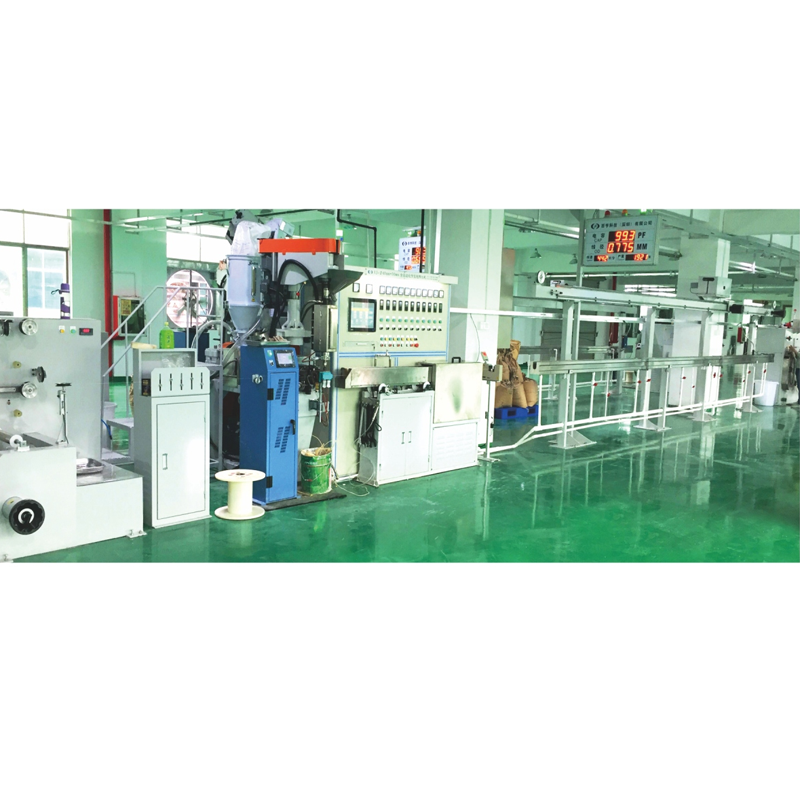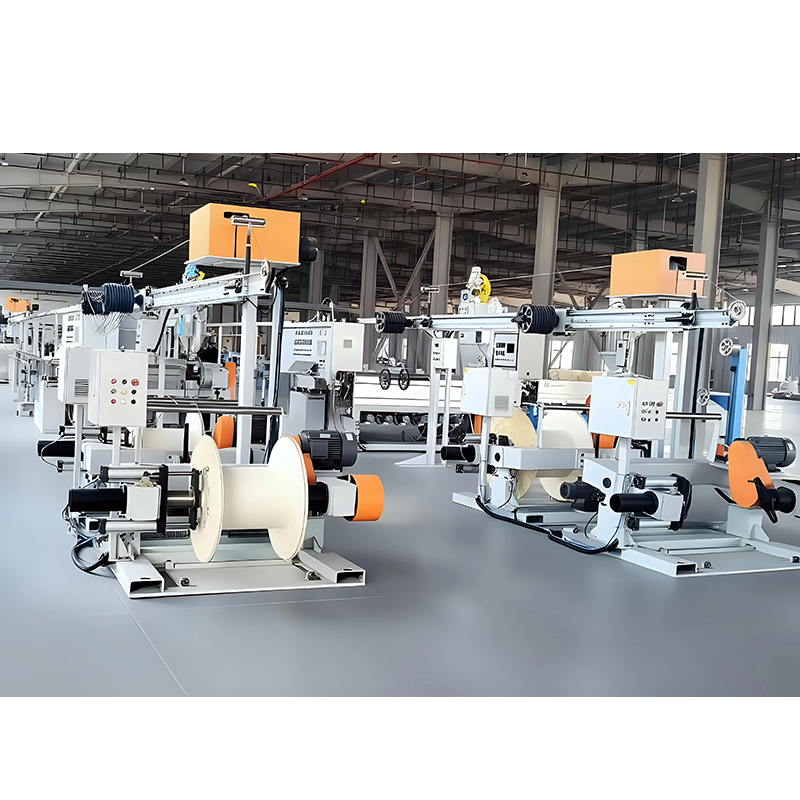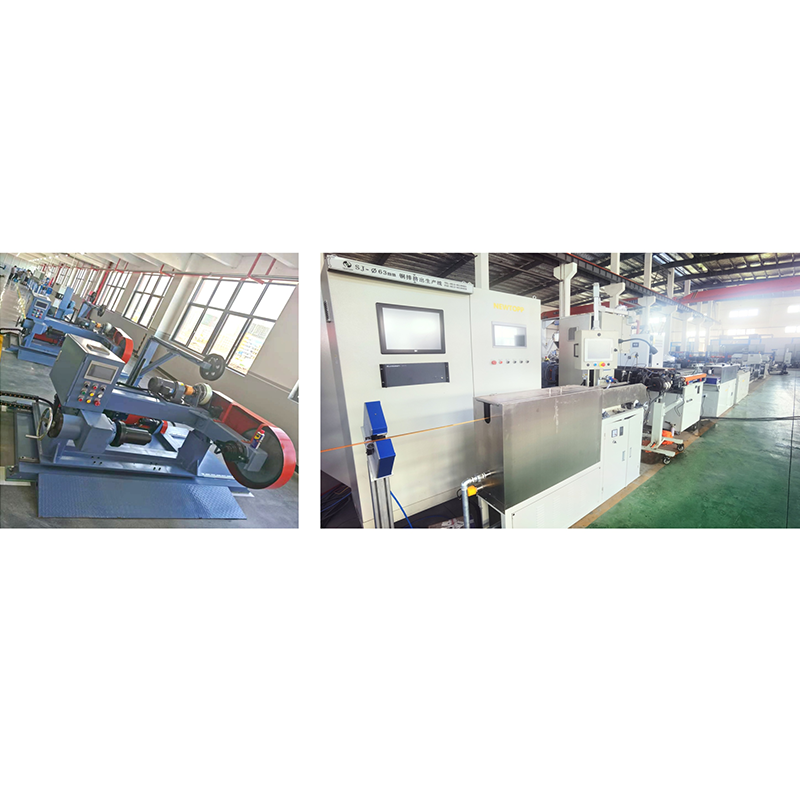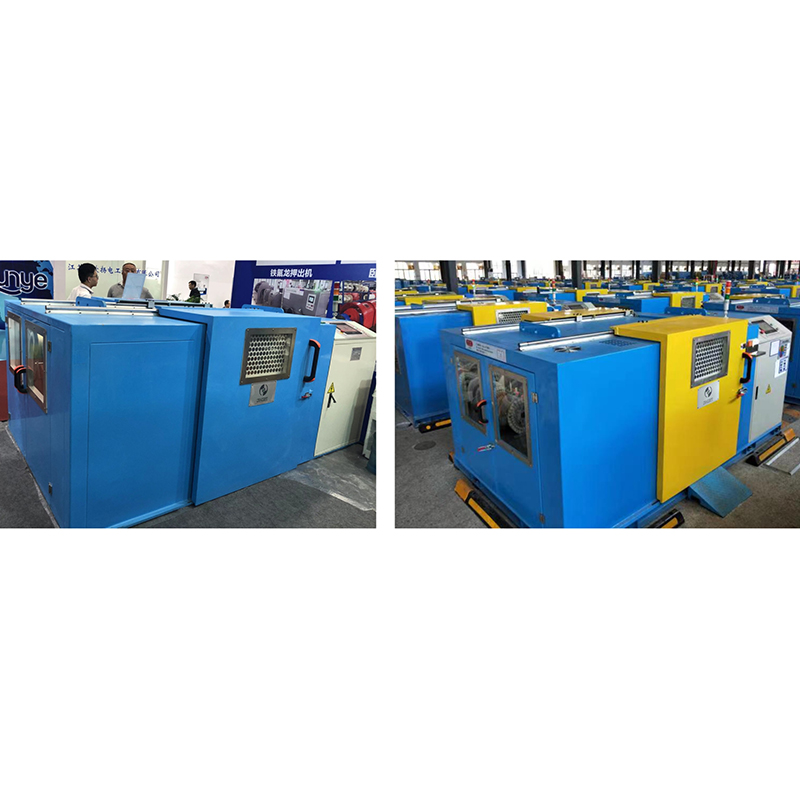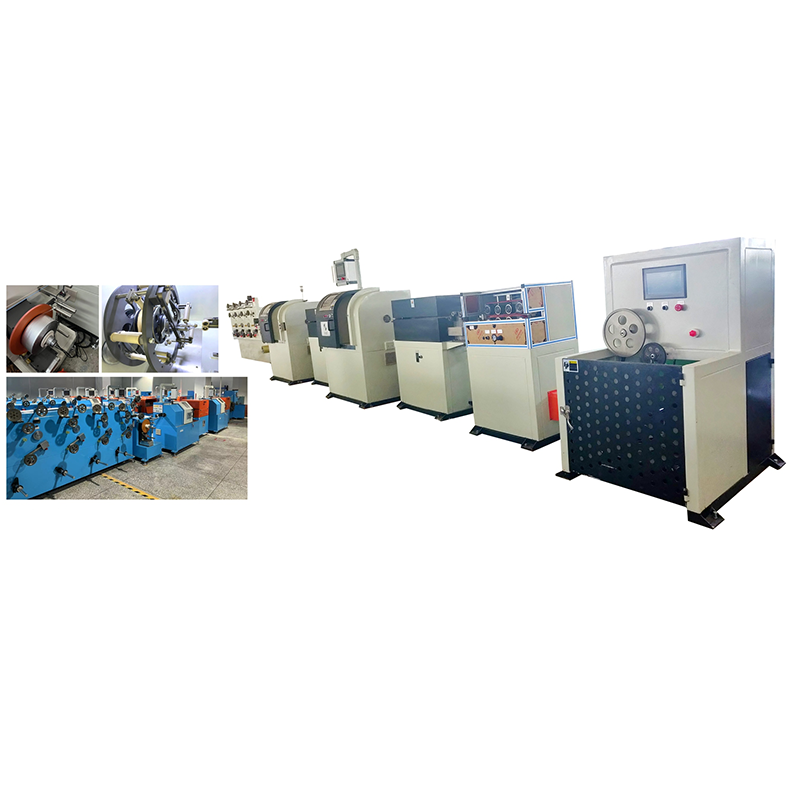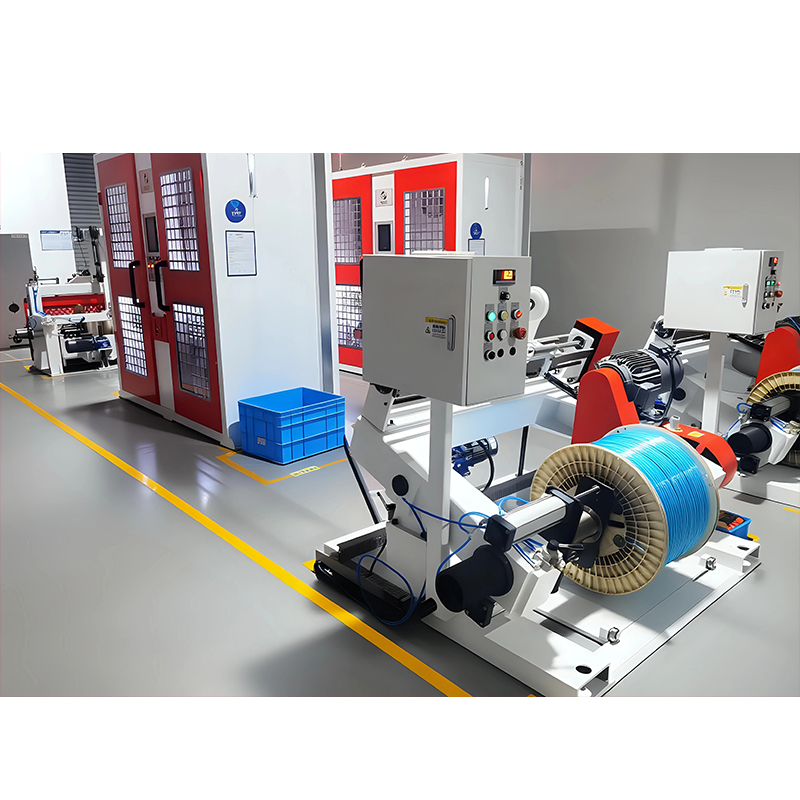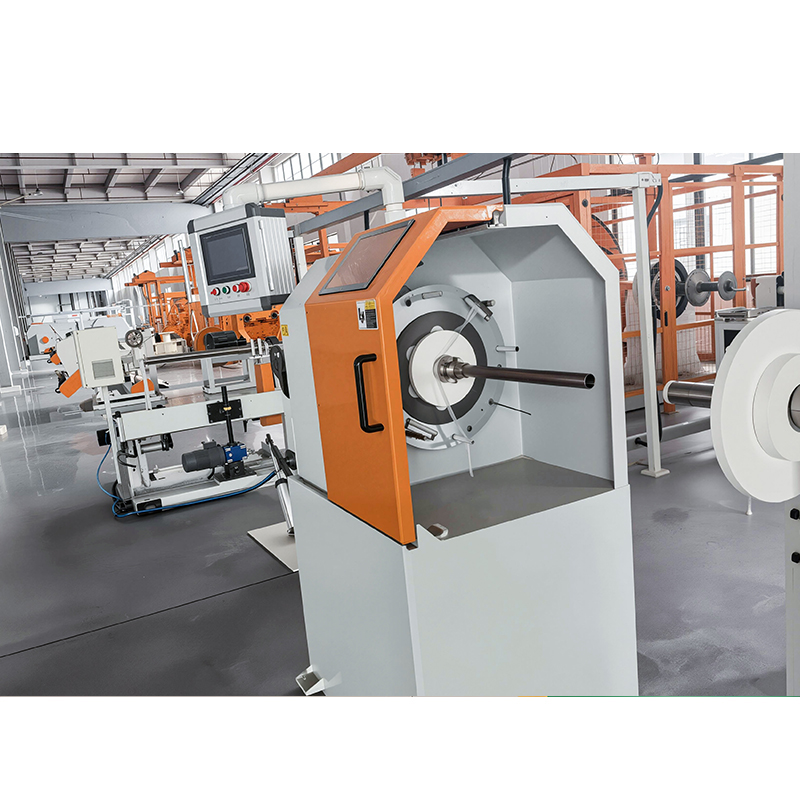




Vai trò chiến lược của một Máy làm cáp LAN trong cơ sở hạ tầng mạng hiện đại
A Máy làm cáp LAN trực tiếp xác định tính toàn vẹn tín hiệu và thông lượng của mạng Ethernet tốc độ cao bằng cách kiểm soát độ đồng tâm, chiều dài dây xoắn và độ dày thành cách nhiệt với độ chính xác ở mức micron. Trong thời đại mà cáp Loại 6A và Loại 8 làm nền tảng cho các trung tâm dữ liệu 25GBASE-T và 40GBASE-T, công nghệ ép đùn và xoắn được nhúng trong dây chuyền sản xuất không còn chỉ là công cụ sản xuất mà còn là công cụ hỗ trợ quan trọng cho kết nối kỹ thuật số. Bài viết này cung cấp một bài kiểm tra thực tế, dựa trên dữ liệu về cách thức hoạt động của các máy này, tiêu chuẩn vận hành nào xác định một hệ thống đáng tin cậy và tại sao các quyết định đầu tư phải chuyển từ so sánh chi phí trả trước sang lợi tức chính xác lâu dài.
1. Yêu cầu về động lực thị trường và khối lượng sản xuất
Nhu cầu toàn cầu về hệ thống cáp có cấu trúc được dự đoán sẽ tăng với tốc độ tăng trưởng kép hàng năm trên 8% cho đến năm 2030, được thúc đẩy bởi việc mở rộng trung tâm dữ liệu quy mô lớn và nâng cấp đường truyền 5G cho doanh nghiệp. Tốc độ cao duy nhất Máy làm cáp LAN hoạt động ở tốc độ 1.200 mét/phút có thể sản xuất khoảng 2.800 km cáp UTP Loại 6 mỗi tháng theo lịch trình ba ca, liên kết trực tiếp chi tiêu vốn với tỷ lệ thực hiện hợp đồng có thể đạt được.
Điểm chuẩn tốc độ sản xuất
Các dây chuyền cấp cao nhất đạt tốc độ 1.200 đến 1.500 mét mỗi phút đối với UTP Mèo 6, trong khi S-FTP Mèo 8 thường chạy ở tốc độ 400 đến 600 mét mỗi phút do các giai đoạn che chắn và băng phức tạp hơn.
Khối lượng vận chuyển toàn cầu
Theo báo cáo sản xuất của ngành, các lô hàng máy móc dây và cáp hàng năm trên toàn cầu đã vượt quá 24.000 chiếc vào năm 2023, trong đó dây chuyền ép và xoắn cáp LAN chuyên dụng chiếm khoảng 12% khối lượng đó.
Thông lượng nguyên liệu thô
Một dây chuyền ép đùn duy nhất xử lý từ 180 đến 260 kg polyetylen mật độ cao hoặc ethylene propylene fluoride mỗi giờ, tùy thuộc vào yêu cầu về thước đo dây dẫn và độ dày cách điện.
2. Kiến trúc kỹ thuật cốt lõi của độ chính xác cao Máy làm cáp LAN
Hiệu suất của cáp thành phẩm được đảm bảo trong ba quy trình tuần tự: hoàn thiện và gia nhiệt trước dây dẫn, ép đùn lớp cách điện và xoắn đôi bằng điều khiển xoắn ngược. Bất kỳ sai lệch nào trong các giai đoạn này sẽ chuyển trực tiếp thành lỗi tổn thất phản hồi hoặc suy giảm nhiễu xuyên âm ngoài hành tinh.
2.1 Đùn cách điện và ổn định điện dung
Phương sai điện dung phải duy trì trong khoảng cộng hoặc trừ 1,5 picofarad trên mét để đảm bảo độ đồng đều trở kháng ở 100 ohms. Điều này đạt được thông qua máy đo đường kính laser và điều khiển tốc độ kéo vòng kín được tích hợp vào Máy làm cáp LAN . Dữ liệu từ quá trình kiểm tra sàn sản xuất cho thấy các dây chuyền được trang bị micromet laser trục kép giúp giảm độ lệch tâm cách điện xuống dưới 8 micron, so với 22 micron trên hệ thống một trục thông thường.
- Nhiệt độ làm nóng sơ bộ dây dẫn: 80 đến 110 độ C đối với đồng nguyên khối, đảm bảo độ bám dính đồng đều và ngăn ngừa các lỗ rỗng.
- Áp suất nóng chảy đùn: Duy trì từ 150 đến 280 bar tùy thuộc vào thiết kế vít và loại vật liệu.
- Chiều dài máng làm mát: Thông thường từ 12 đến 20 mét với các vùng nhiệt độ nước được phân chia để kiểm soát độ kết tinh.
2.2 Độ xoắn đôi và độ dài nằm chính xác
Độ dài khoảng cách khác nhau giữa bốn cặp là cần thiết để triệt tiêu nhiễu xuyên âm ở đầu gần. Một hiện đại Máy làm cáp LAN sử dụng các bộ phận xoắn ngược được điều khiển bằng servo để duy trì độ chính xác về chiều dài nằm trong khoảng cộng hoặc trừ 0,5 mm. Đối với Loại 6A, độ dài lớp điển hình nằm trong khoảng từ 9,8 mm đến 18,2 mm trên bốn cặp, với mỗi cặp được chọn ngẫu nhiên cụ thể để tránh ghép nối định kỳ.
| Danh mục cáp | Tần số tối đa | Phạm vi chiều dài lớp điển hình | Tỷ lệ xoắn ngược-xoắn |
|---|---|---|---|
| mèo 5e | 100 MHz | 12,0 - 25,0 mm | 1:1.02 |
| Cat 6 | 250 MHz | 10,0 - 20,5mm | 1:1.04 |
| Cát 6A | 500 MHz | 9,8 - 18,2 mm | 1:1.06 |
| Cat 8 | 2000 MHz | 6,5 - 15,0mm | 1:1.08 |
So sánh các yêu cầu về độ dài xoắn và tỷ lệ xoắn ngược giữa các loại cáp Ethernet trong môi trường sản xuất cáp LAN hiệu suất cao.
3. Cơ cấu chi phí và phân tích lợi tức đầu tư
Tổng chi phí sở hữu của một Máy làm cáp LAN vượt xa giá hóa đơn, với mức tiêu thụ năng lượng, hao mòn dụng cụ và tỷ lệ phế liệu tạo thành các yếu tố dài hạn chi phối. Một dây chuyền cấp thấp có khả năng sản xuất Cat 6 có thể có giá từ 180.000 đến 250.000 USD, trong khi hệ thống tương thích Cat 8 hoàn toàn tự động với thử nghiệm tia lửa nội tuyến và đánh dấu vỏ ngoài vượt quá 600.000 USD.
Hồ sơ tiêu thụ năng lượng
Một dây chuyền ép đùn tầm trung tiêu thụ khoảng 85 đến 110 kilowatt trong quá trình hoạt động liên tục. Với giá điện công nghiệp là 0,09 USD/kWh, chi phí năng lượng hàng năm đạt khoảng 78.000 USD với giả định 8.000 giờ hoạt động, theo tiêu chuẩn năng lượng sản xuất năm 2024.
Giảm tỷ lệ phế liệu
Máy có điều khiển điện dung tự động và phát hiện cục u giúp giảm lãng phí vật liệu từ 4,2% xuống dưới 1,8%. Đối với một nhà máy xử lý 500 tấn polyetylen hàng năm, điều này có nghĩa là tiết kiệm trực tiếp 145.000 USD mỗi năm.
Vòng đời dụng cụ
Vít và thùng đùn thường yêu cầu thay thế sau 15.000 đến 20.000 giờ hoạt động, trong khi bánh răng cung của máy xoắn kéo dài khoảng 12.000 giờ trước khi độ chính xác giảm xuống vượt quá giới hạn chấp nhận được.
4. Tiêu chí lựa chọn: Đánh giá một Máy làm cáp LAN cho các tiêu chuẩn cáp cụ thể
Các quyết định mua sắm phải được thúc đẩy bởi các yêu cầu chứng nhận cáp mục tiêu và khả năng mở rộng sản xuất thay vì các thông số kỹ thuật tối đa về mặt lý thuyết. Các tiêu chí sau đây tạo thành xương sống của một quá trình đánh giá nghiêm ngặt.
- Sẵn sàng chứng nhận băng thông tần số: Xác minh rằng việc tích hợp kiểm tra điện của đường dây hỗ trợ bộ phân tích mạng quét lên tới 2.000 megahertz để đạt tiêu chuẩn Cat 8.
- Các mô-đun ứng dụng che chắn: Đối với các cấu trúc S-FTP và F-FTP, máy phải bao gồm các đầu quấn và bện giấy bạc theo chiều dọc chính xác với khả năng kiểm soát độ căng dưới mức biến thiên 0,5 newton.
- Điện áp kiểm tra tia lửa nội tuyến: Thử nghiệm tia lửa điện DC liên tục ở mức 2,5 đến 5 kilovolt tùy thuộc vào loại vật liệu cách nhiệt sẽ phát hiện các lỗ kim trước khi bọc ngoài, giảm hơn 60% các trường hợp hư hỏng tại hiện trường.
- Đánh dấu vỏ bọc và mã hóa chiều dài: Việc đánh dấu chiều dài tuần tự bằng lá nóng hoặc phun mực có độ chính xác trong khoảng 0,2 phần trăm là bắt buộc đối với chứng nhận cáp có cấu trúc và kiểm soát hàng tồn kho.
- Thời gian chuyển đổi: Dây chuyền được thiết kế tốt cho phép chuyển đổi hoàn toàn giữa các loại cáp trong thời gian dưới 45 phút, so với 90 đến 120 phút trên các mẫu cũ hơn.
5. Các phương pháp thực hành tốt nhất về vận hành và tối ưu hóa thông lượng
Tối đa hóa sản lượng của một Máy làm cáp LAN đòi hỏi phải tuân thủ nghiêm ngặt lịch trình bảo trì phòng ngừa và giám sát quy trình theo thời gian thực. Dữ liệu sản xuất chỉ ra rằng các dây chuyền được duy trì theo chu kỳ 400 giờ đạt được hiệu suất thiết bị tổng thể là 92%, trong khi những dây chuyền có chu kỳ 800 giờ giảm xuống còn 78%.
- Hiệu chuẩn độ căng đai Capstan phải được kiểm tra 200 giờ một lần để tránh hiện tượng giãn dây dẫn bị trôi.
- Làm mát trục vít máy đùn lưu lượng nước phải duy trì trong khoảng 8 đến 12 lít mỗi phút để tránh sự phân hủy vật liệu trong vùng cấp liệu.
- Bôi trơn đầu xoắn với mỡ tổng hợp nhiệt độ cao cứ sau 300 giờ giúp giảm nguy cơ hỏng ổ trục.
- Tần suất làm sạch khuôn tác động trực tiếp đến tính đồng nhất của bề mặt hoàn thiện và sẽ xảy ra ở mỗi lần thay đổi ca.
6. Câu hỏi thường gặp về Máy làm cáp LAN Hoạt động
Thời gian hoàn vốn thông thường của dây chuyền sản xuất cáp LAN tốc độ cao là bao nhiêu?
Một dây chuyền sản xuất 2.500 km cáp Loại 6 hàng tháng với tỷ suất lợi nhuận gộp trung bình là 22% thường đạt được khả năng hoàn vốn đầy đủ trong vòng 18 đến 26 tháng, dựa trên mô hình chi phí ngành năm 2024. Tính toán tối ưu hóa năng lượng và giảm tỷ lệ phế liệu có thể rút ngắn thời gian này xuống còn 14 tháng ở những khu vực có giá điện thấp hơn.
Một máy có thể sản xuất cả cáp UTP và cáp LAN được bảo vệ không?
Có, nhưng nó yêu cầu thiết bị hạ lưu theo mô-đun bao gồm các bộ phận bọc giấy bạc có thể thu vào và dây bện. A Máy làm cáp LAN được cấu hình bằng các mô-đun che chắn thay đổi nhanh có thể chuyển đổi giữa các cấu trúc UTP, F-UTP và S-FTP, mặc dù thời gian chu kỳ để cấu hình lại toàn bộ trung bình là 60 đến 90 phút tùy thuộc vào trình độ của người vận hành và thiết kế đường dây.
Chất lượng dây dẫn ảnh hưởng đến hiệu suất máy như thế nào?
Dây dẫn đồng có dung sai đường kính chặt hơn cộng hoặc trừ 0,002 mm là điều cần thiết để ép đùn ổn định. Các dây dẫn vượt quá dung sai này sẽ gây ra các đột biến điện dung mà không Máy làm cáp LAN hệ thống điều khiển có thể bù đắp hoàn toàn, dẫn đến hư hỏng trở kháng gián đoạn và phế liệu bổ sung lên tới 7%.
Dây chuyền sản xuất phải tích hợp những thiết bị kiểm tra nào?
Máy phân tích mạng nội tuyến thực hiện các phép đo tần số quét đến 1.500 megahertz trở lên là không thể thương lượng đối với sản xuất Cat 6A và Cat 8. Các hệ thống này phản hồi tổn thất phản hồi cấu trúc theo thời gian thực và dữ liệu nhiễu xuyên âm gần cuối, cho phép Máy làm cáp LAN để tự động điều chỉnh độ dài và độ căng của bước nằm trong vòng vài giây.
7. Các biến thể kết cấu cáp và khả năng thích ứng của máy
Các tiêu chuẩn Ethernet khác nhau đòi hỏi các cấu trúc cáp khác nhau về cơ bản và Máy làm cáp LAN phải chứa các dây dẫn rắn hoặc bị mắc kẹt, các vật liệu cách điện khác nhau và nhiều cấu hình che chắn mà không ảnh hưởng đến tốc độ đường dây.
| Loại công trình | Máy đo dây dẫn | Vật liệu cách nhiệt | Lớp che chắn | Tốc độ máy điển hình |
|---|---|---|---|---|
| UTP Cat 6 | 23 AWG rắn | HDPE | không có | 1.100 m/phút |
| F-UTP Cat 6A | 23 AWG rắn | Da HDPE FEP | Lá tổng thể | 650 m/phút |
| S-FTP Cat 7 | 22 AWG rắn | FEP | Cặp lá tổng thể bện | 380 m/phút |
| S-FTP Cat 8 | 22 AWG rắn | FEP | Cặp lá tổng thể bện | 300 m/phút |
Điểm chuẩn tốc độ sản xuất cho các cấu trúc cáp LAN khác nhau được xử lý trên máy sản xuất cáp LAN hiện đại, minh họa mức độ phức tạp của việc che chắn ảnh hưởng trực tiếp đến thông lượng như thế nào.
8. Kiểm soát môi trường và xử lý vật liệu
Điều kiện môi trường xung quanh bên trong phòng sản xuất ảnh hưởng trực tiếp đến chất lượng đầu ra của bất kỳ sản phẩm nào. Máy làm cáp LAN . Biến động nhiệt độ vượt quá 3 độ C trong một ca có thể làm thay đổi đường kính cách điện lên tới 0,015 mm do thay đổi độ nhớt trong nhựa nóng chảy, đủ để dịch chuyển trở kháng vượt quá cửa sổ thông số kỹ thuật 100 cộng hoặc trừ 5 ohm.
- Điểm đặt nhiệt độ nhà máy: 22 cộng hoặc trừ 2 độ C, với độ ẩm tương đối được duy trì trong khoảng 40 đến 60 phần trăm.
- Sấy vật liệu: Các viên Polyethylene và FEP cần được sấy khô hút ẩm ở nhiệt độ 70 đến 90 độ C trong tối thiểu 3 giờ trước khi đưa vào phễu máy đùn.
- Bảo quản dây dẫn đồng: Các cuộn dây phải được bảo quản ở khu vực có điều hòa nhiệt độ để ngăn chặn quá trình oxy hóa bề mặt làm giảm độ bám dính và gây ra các lỗi liên tục không liên tục trong quá trình xoắn.
9. Đánh giá so sánh mức độ tự động hóa
A Máy làm cáp LAN với khả năng kiểm soát quy trình hoàn toàn tự động giúp đạt được sự phân phối tham số chặt chẽ hơn đáng kể so với các phương pháp tương đương bán tự động. Sự khác biệt rõ rệt nhất trong quá trình sản xuất Loại 8, trong đó các điều chỉnh thủ công không thể đáp ứng đủ nhanh để duy trì biên độ nhiễu xuyên âm ở mức gần cuối tuân thủ trên 5 decibel so với đường giới hạn.
Thiết lập điều khiển thủ công
Người vận hành điều chỉnh độ dài và độ căng của lớp dựa trên việc kiểm tra mẫu định kỳ. Tỷ lệ phế liệu trung bình là 5,1%. Thích hợp cho sản xuất Cat 5e nơi yêu cầu về tần số ít nghiêm ngặt hơn.
Dây chuyền bán tự động
Tích hợp điều khiển đường kính vòng kín nhưng cài đặt thông số xoắn bằng tay. Tỷ lệ phế liệu khoảng 3,0%. Phù hợp cho công trình Cat 6 và một số công trình Cat 6A với sự giám sát cẩn thận.
Hệ thống hoàn toàn tự động
Điện dung thời gian thực và phản hồi xuyên âm điều chỉnh đồng thời độ dài, độ căng và độ xoắn ngược. Tỷ lệ phế liệu dưới 1,8%. Cần thiết để đạt hiệu suất chứng nhận Cat 8 nhất quán trên 94%.
10. Lập kế hoạch bảo trì và độ tin cậy dài hạn
Thời gian ngừng hoạt động đột xuất trên một Máy làm cáp LAN giá trị sản xuất bị mất từ 1.800 đến 3.200 USD mỗi giờ, tùy thuộc vào loại cáp được sản xuất. Việc triển khai chương trình bảo trì dựa trên tình trạng sử dụng cảm biến rung trên hộp số máy đùn và đầu xoắn giúp kéo dài thời gian trung bình giữa các lần hỏng hóc từ khoảng 2.400 giờ đến hơn 5.000 giờ, dựa trên nhật ký bảo trì từ các cơ sở sản xuất cáp cỡ trung bình.
Kho phụ tùng thay thế phải bao gồm ít nhất một cụm vít và thùng hoàn chỉnh, hai bộ vòng bi đầu xoắn, ba bộ dây đai capct và nhiều loại khuôn ép đùn có đường kính lỗ từ 0,45 mm đến 1,2 mm để bao phủ các thước đo dây dẫn thông thường từ 24 AWG đến 22 AWG.